新乡市精大机床制造有限公司为您免费提供双头中心孔研磨机,双工位顶尖孔研磨机,立式顶尖孔研磨机等相关信息发布和资讯展示,价格合理质量放心!
- 服务热线
- 13903808863

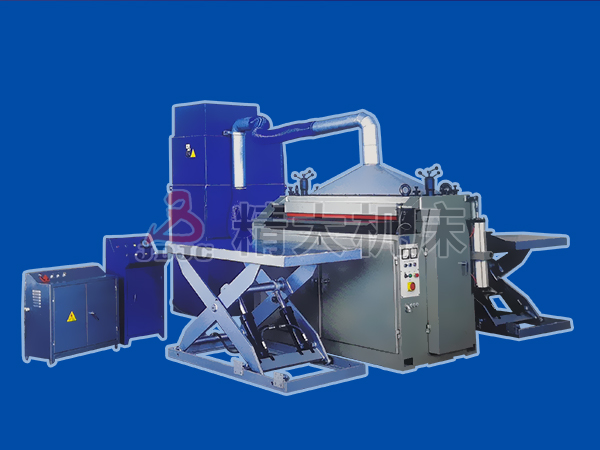
流水线工位排布,需要匹配工件流转顺序,提前核对上下工序衔接,减少工件转运折返。
1、上下游工序衔接核对
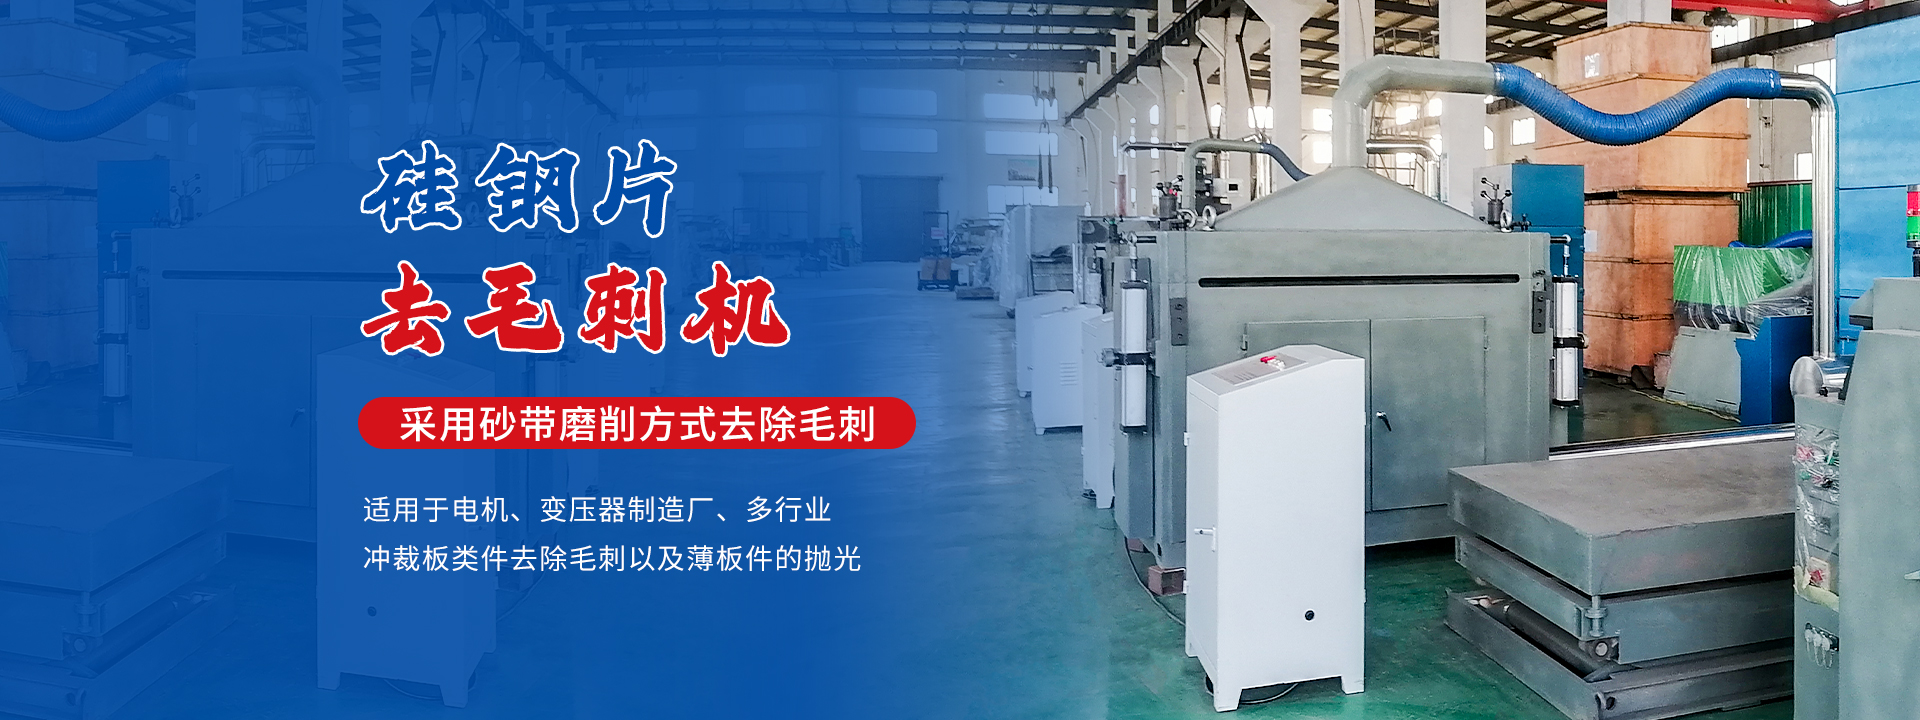
梳理钣金件加工流程,确认山东去毛刺机放置在切割工序之后、表面处理工序之前。工件从切割工位送出后,直接送入去毛刺工位,减少来回搬运。测量工件输送方向,确认工件进出机床方向和产线走向匹配。
2、工件尺寸适配空间预留
统计日常加工工件的长宽范围,预留工件进出的开口空间。大件钣金件进出时,周边不能有支架、箱体遮挡,防止工件边缘剐蹭设备外壳。
3、碎屑收集点位规划
钣金去毛刺过程会产生金属碎屑,规划碎屑收集箱摆放位置。收集箱要方便推拉清理,不要紧贴设备底部,预留清理操作空间。定期清理碎屑,避免堆积过多影响工件输送。
4、操作人员操作空间确认
设备操作面板一侧预留站立空间,操作人员放置工件、观察加工状态时不会受到遮挡。多件连续加工时,预留半成品临时放置台,缓冲上下料节奏。
流水线改造讲究工序连贯,工位布局提前核对,去毛刺机接入产线后,工件流转更加顺畅,减少中转带来的额外工作量。
 豫公网安备 41070202001732号


 13903808863

 点击留言
